焼入れとは?種類・硬度・焼戻しとの違い・ひずみ対策と加工事例|京都機械商事
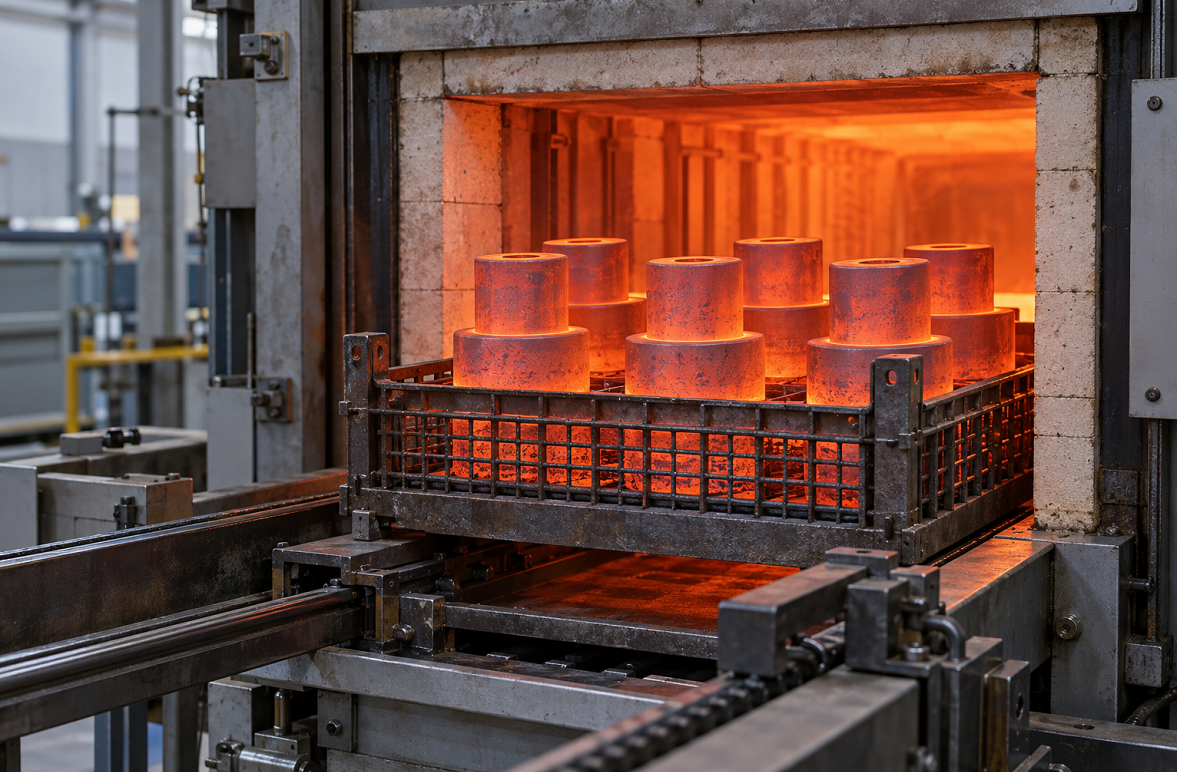
金属部品や精密機械部品の製作では、図面どおりの形状に加工するだけでなく、使用目的に合った硬さや耐摩耗性を確保することが重要です。
例えば、繰り返し接触するシャフト、相手部品を保持するコレットチャック、対象物をつかむツメ、位置決めに使用するピンなどは、接触部分が摩耗すると、機械や装置の精度に影響する場合があります。
こうした部品の性能を整えるために用いられる代表的な熱処理が「焼入れ」です。
ただし、焼入れは、単に金属を加熱して冷却すればよい工程ではありません。材質、部品の大きさ、肉厚、必要な硬度、寸法公差などによって適した条件が異なります。また、処理によって曲がりや反り、寸法変化が発生することもあるため、熱処理後の研削・研磨まで含めた工程設計が必要です。
「焼入れと焼戻しは何が違うのか」「どの材料なら焼入れできるのか」「熱処理後の精度はどう確保するのか」と疑問をお持ちの方も多いのではないでしょうか。
本記事では、焼入れの仕組みや種類、材料と硬度の関係、ひずみ・割れ対策、硬度証明書の確認事項、見積依頼のポイントを解説します。
あわせて、京都機械商事が製作したSUJ2製コレットチャックとSUS440C製ツメの加工事例をご紹介します。
焼入れを含む部品製作や、熱処理後の精密加工をご検討の際にお役立てください。
目次
- 焼入れとは?仕組み・目的・焼戻しとの違い
- 焼入れの種類と特徴|全体・高周波・浸炭・真空
- 焼入れに適した材料と硬度の見方
- 焼入れ部品の加工工程とひずみ・割れ対策
- 京都機械商事の加工事例|SUJ2製コレットチャック・SUS440C製ツメ
- 硬度証明書・品質検査と見積依頼のポイント
- 焼入れに関するよくある質問
- まとめ|焼入れ・精密加工のご相談は京都機械商事へ
1.焼入れとは?仕組み・目的・焼戻しとの違い
焼入れとは
焼入れとは、鋼を材質に適した温度まで加熱した後、適切な速度で冷却し、内部組織を変化させる熱処理です。
主に、部品に必要な硬さや耐摩耗性などを得るために行います。
一般的な鋼の焼入れでは、加熱によってオーステナイトと呼ばれる組織を形成し、その後の冷却によって、硬いマルテンサイト組織を得ます。
ただし、すべての金属が同じ方法で硬くなるわけではありません。鋼であっても、炭素量や合金元素によって焼入れへの反応が異なります。
そのため、正式な材質名を確認し、部品の断面寸法や必要性能に応じて、加熱・冷却条件を設定することが重要です。
焼入れの主な目的
焼入れが必要になる理由の一つは、使用中の接触や摺動による摩耗を抑えることです。
位置決めピンやチャック部品などでは、接触部分が摩耗すると、位置のずれや保持力の低下につながることがあります。
材質に適した熱処理によって必要な硬さを与えることは、部品の機能を維持するための方法になります。
また、工具や金型部品では、使用条件に合った硬さを確保することが、形状の維持や耐久性に関係します。
一方、焼入れを行えば、すべての環境で寿命が延びるわけではありません。
衝撃、曲げ、接触圧力、潤滑、腐食などの条件によって、適した材料や硬度が変わります。
発注時には「できるだけ硬くしたい」と伝えるだけでなく、部品の用途と、どのような不具合を防ぎたいのかを共有することが大切です。
硬さ・耐摩耗性・靭性の違い
熱処理を検討するときは、硬さ、耐摩耗性、靭性を区別して考えます。
| 性質 | 主な意味 | 部品で確認する例 |
|---|---|---|
| 硬さ | 押し込みなどの局所的な変形に対する抵抗 | 指定硬度を満たしているか |
| 耐摩耗性 | 接触や摺動による材料の減少への抵抗 | 接触面が摩耗しにくいか |
| 靭性 | 破壊に至るまでにエネルギーを吸収する性質 | 衝撃や荷重で欠け・割れが生じないか |
これらは関連しますが、同じ性質ではありません。
硬さを高めることで摩耗を抑えられる場合がありますが、硬度を上げすぎると、条件によっては欠けが問題になることがあります。また、摩耗には相手材や表面粗さ、潤滑状態も関係します。
必要な硬さと、使用中の荷重に耐える性質を両立させることが重要です。
焼戻しとは
焼戻しは、焼入れした鋼を再加熱し、硬さや靭性、内部応力などを調整する熱処理です。
焼入れ直後の状態を、そのまま完成品の状態として扱うとは限りません。
一般的には焼戻しを組み合わせ、実際の使用に適した性質に整えます。
焼戻し条件は、材質、必要な最終硬度、使用温度などによって異なります。
工具鋼などでは、条件によって二次硬化が生じるものもあるため、「焼戻しは単に軟らかくする処理」と一律に理解するのは適切ではありません。
図面や見積依頼では、焼入れ直後ではなく、焼戻しを含む最終状態の硬度を明確にすることが大切です。
調質とは
調質は、一般に焼入れと高温焼戻しを組み合わせ、強さと靭性のバランスを整える処理です。
高い耐摩耗性を優先する部品と、曲げや衝撃を受ける構造部品では、必要な性質が異なります。
シャフトであっても、すべてを高硬度にすればよいわけではありません。
図面に「調質」と記載する場合も、必要な硬さや機械的性質、完成寸法を共有し、用途に合った状態を確認する必要があります。
2.焼入れの種類と特徴|全体・高周波・浸炭・真空
焼入れには、部品全体の硬化を狙う方法や、表面付近を重点的に硬化させる方法があります。
なお、「全体焼入れ」「表面焼入れ」は硬化させる範囲に着目した分類であり、「真空焼入れ」は主に加熱雰囲気や設備方式に着目した名称です。分類の軸が異なるため、互いに重なる場合があります。
全体焼入れ・ズブ焼入れ
全体焼入れは、部品全体を加熱し、断面全体の硬化を狙う方法です。ズブ焼入れと呼ばれることもあります。
軸受関連部品、工具部品、精密治具など、全体に必要な硬さを与えたい場合に検討されます。
ただし、部品全体を加熱すれば、中心部まで必ず表面と同じ硬さになるわけではありません。
中心部は表面より冷却が緩やかになるため、材料の焼入性や断面寸法によって硬化状態が変わります。
内部の性質が重要な大径部品や厚肉部品では、表面硬度だけで判断せず、材料選定と確認方法を合わせて検討します。
高周波焼入れ
高周波焼入れは、電磁誘導を利用して対象部分を加熱し、その後冷却して、主に表面付近を硬化させる方法です。
シャフトの摺動部や接触部など、必要な範囲に耐摩耗性を与えたい場合に検討されます。
処理範囲を限定し、内部に必要な性質を残す設計にも関係します。
発注時には、硬度だけでなく、硬化範囲、硬化層深さ、硬化させたくない箇所を確認することが重要です。
また、段差や横穴などがある場合は、加熱のされ方や応力集中にも注意が必要です。
部品形状と加熱コイルの関係を含めて、処理の可否を検討します。
炎焼入れ
炎焼入れは、バーナーの炎で対象部分を加熱した後、冷却して表面を硬化させる方法です。
部品の形状や大きさに応じて検討されますが、加熱の均一性や硬化範囲の管理が重要になります。
高周波焼入れと同様に、硬度だけでなく、処理後の変形や仕上げ加工の必要性も確認します。
レーザー焼入れ
レーザー焼入れは、レーザーで局所を加熱し、表面付近を硬化させる方法です。
対象範囲を絞って処理したい場合などに検討されますが、材質、部品の熱容量、形状、照射条件によって、得られる硬化状態は変わります。
特定の方法を図面で指定する際は、その方法を採用する目的と、必要な硬化範囲を明確にすることが大切です。
浸炭焼入れ
浸炭焼入れは、鋼の表面に炭素を拡散させた後、焼入れを行い、表面付近に硬化層を形成する方法です。
表面には硬さや耐摩耗性を、内部には必要な靭性などを持たせたい部品で使われます。
発注時には、表面硬度と有効硬化層深さ、浸炭範囲、浸炭を避ける箇所などを確認します。
処理後の研磨量によって硬化層への影響が変わるため、仕上げ工程も含めた検討が必要です。
なお、炭素が浸透していない内部も熱履歴を受けます。
「内部は処理前とまったく同じ状態のまま」と考えるのは適切ではありません。
真空焼入れ
真空焼入れは、真空または管理された減圧環境で加熱し、その後冷却する方式です。
表面の酸化や脱炭を抑えたい工具鋼部品などで検討されます。
冷却方法は設備や材質によって異なるため、必ず一つのガスや冷却方式に限定されるわけではありません。
また、酸化を抑えやすいことと、寸法変化が起こらないことは別です。真空焼入れでも、必要な公差によっては熱処理後の研削・研磨が必要になります。
外観のきれいさだけでなく、完成寸法と使用性能を満たせる工程かを確認することが重要です。
窒化処理との違い
窒化処理は、表面に窒素を拡散させ、硬化層を形成する表面硬化処理です。
「窒化焼入れ」と呼ばれることもありますが、通常の焼入れと同じように、急冷によるマルテンサイト変態を主な硬化機構とするものではありません。
一般に変形を抑えやすい条件がありますが、変形がゼロになるわけではなく、材料状態や残留応力、形状の影響を受けます。また、処理後に多く削ると必要な硬化層を除去するおそれがあるため、仕上げ量にも注意します。
焼なまし・焼ならしとの違い
焼なましは、材料を軟らかくしたり、組織や内部応力を調整したりするための熱処理です。
切削加工前の状態を整える場合などに検討されます。
焼ならしは、鋼を加熱した後、一般に空気中で冷却し、組織を整える処理です。
どちらも焼入れと同じ硬化状態を得る処理ではありません。
処理名が決まっていない場合は、必要な性能や課題を共有し、材料と工程を合わせて検討することが大切です。
3.焼入れに適した材料と硬度の見方
焼入れによって得られる硬さや性質は、材質によって異なります。
同じ「鉄」「ステンレス」という分類でも、すべての材料が同じように熱処理できるわけではありません。
図面には正式な材質名を記載し、必要な最終性能を共有します。
代表的な材料
| 材料 | 主な検討用途 | 熱処理で確認する点 |
|---|---|---|
| S45C | シャフト、ピン、機械構造部品 | 断面寸法、硬度、処理範囲 |
| SCM系鋼 | 強度や靭性を求める構造部品 | 調質条件、内部の性質 |
| SUJ2 | 軸受関連部品、チャック部品 | 硬度、寸法安定性、研磨 |
| SK材 | 工具、治具、耐摩耗部品 | 割れ対策、形状、靭性 |
| SKD11 | 冷間金型、耐摩耗部品 | 欠け対策、使用条件 |
| SKD61 | 熱間用途の金型・機械部品 | 使用温度、焼戻し条件 |
| SUS440C | 高硬度が必要なステンレス部品 | 硬度、耐食性、仕上げ |
この表は材料選定の入口となる整理です。特定の硬度や性能を、すべての形状で保証するものではありません。
S45Cの焼入れ
S45Cは、機械部品で使われる中炭素鋼です。
用途に応じて、焼入れ・焼戻し、調質、高周波焼入れなどが検討されます。
ただし、大きな断面の中心部まで必要な性質を得たい場合は、材料の焼入性も考慮する必要があります。
「S45C、焼入れ」とだけ記載するより、最終硬度と処理範囲を明確にした方が、製作条件を整理しやすくなります。
SUJ2の焼入れ
SUJ2は高炭素クロム軸受鋼で、硬さや耐摩耗性が必要な部品に用いられます。
コレットチャックのような精密部品では、熱処理による硬化だけでなく、研磨による寸法仕上げや、ワイヤー放電加工によるスリット加工などを組み合わせます。
高硬度であっても、接触面の寸法や形状が不適切であれば、必要な把持機能を満たせない場合があります。
材料と硬度だけでなく、完成品の形状精度も重要です。
SKD11・SKD61の選定
SKD11とSKD61は、用途や求められる性質が異なる工具鋼です。
材料名に共通する部分があっても、熱処理条件や使用目的が同じとは限りません。
耐摩耗性、靭性、使用温度、繰り返し荷重などを確認して選定します。
材料を変更する場合も、硬度を合わせるだけで同じ性能になるとは限らないため、設計上の要求を確認する必要があります。
SUS440CとSUS304の違い
SUS440Cは、焼入れによる硬化が可能なマルテンサイト系ステンレス鋼です。
一方、SUS304やSUS316は、通常の鋼の焼入れと同じ方法で高硬度化する材料ではありません。
「ステンレス製なので焼入れできる」と判断せず、鋼種を確認してください。
また、SUS440Cの耐食性も、使用環境、熱処理、表面状態などに影響されます。高硬度と耐食性の両方が必要な場合は、使用条件を踏まえた検討が重要です。
HRC・HVなどの硬度記号
熱処理部品では、ロックウェル硬さのHRC、ビッカース硬さのHVなどが使われます。
測定方法によって、適する硬さの範囲や部品形状が異なります。小型部品、薄肉部品、細い円筒部などでは、指定方法で適切に測定できるか確認が必要です。
図面に硬度を指定する場合は、数値だけでなく尺度も明記します。
必要に応じて、測定位置や試験条件も合わせて共有してください。
硬度換算は実測値と区別する
異なる硬さ尺度の換算表が使われる場合がありますが、換算値は一定の前提に基づく目安です。
指定尺度で測定した値と、別の試験結果から換算した値を、説明なしに同じものとして扱うことは避けます。
指定の試験が難しい形状では、代替方法や換算の可否を発注前に確認することが大切です。
表面硬度と硬化層深さ
高周波焼入れや浸炭焼入れでは、表面硬度に加えて、硬化層深さが重要になります。
表面が必要な硬さでも、硬化層が使用条件に対して浅すぎれば、機能上の問題になる場合があります。
反対に、必要以上の深さを要求すると、材料や工程、費用に影響することがあります。
必要な機能を基に、表面硬度と硬化層深さを分けて検討してください。
海外規格材を使用する場合
海外製作では、JIS材に対して海外規格の類似材を検討する場合があります。
成分が近い材料でも、規格の要求事項や供給状態まで完全に同じとは限りません。
代替材の使用可否を事前に確認し、必要な硬度、機械的性質、検査書類の条件を共有します。
材質名だけで判断せず、完成品として必要な性能を満たせるか確認することが重要です。
4.焼入れ部品の加工工程とひずみ・割れ対策
精密な焼入れ部品では、どの工程で最終寸法を作るかが品質と費用に大きく関係します。
代表的な流れは、次のとおりです。
図面確認 → 材料調達 → 粗加工 → 焼入れ・焼戻し → 硬度・状態確認 → 仕上げ加工 → 最終検査
すべての部品が同じ順序になるわけではなく、形状と処理方法に応じて工程を調整します。
図面確認と基準の整理
最初に、部品の用途と重要寸法を確認します。
例えば、外径と内径の位置関係、端面に対する直角度、摺動面の粗さなどは、寸法値だけでは十分に伝わらない場合があります。
どの面を基準に加工し、どの状態で測定するかを整理すると、熱処理後の仕上げ方法を検討しやすくなります。
粗加工と仕上げ代
熱処理前の粗加工では、後から研削・研磨する部分に仕上げ代を残す場合があります。
仕上げ代が少なすぎると、変形や表面状態を修正しきれないことがあります。
一方、多すぎると加工時間が増え、処理内容によっては硬化層にも影響します。
適切な取り代は、材質、寸法、肉厚、要求精度、仕上げ方法によって異なります。
一律の数値ではなく、部品ごとに検討することが大切です。
熱処理後の中間確認
焼入れ・焼戻し後は、硬度、外観、曲がりや反りなどを確認します。
この段階で状態を把握することで、仕上げに進めるか、追加確認が必要かを判断できます。
硬度不足や大きな変形に気づかず最終加工まで進めると、再加工や再製作の負担が増える可能性があります。
曲がり・反りが起こる理由
焼入れでは、温度差、組織変化、加工時の残留応力などによって、曲がりや反りが生じることがあります。
特に、細長いシャフト、薄いプレート、肉厚差の大きい形状では注意が必要です。
対策として、粗加工方法の調整、必要に応じた応力除去、支持方法や熱処理条件の検討、後加工による仕上げなどがあります。
ただし、すべての変形を矯正できるわけではありません。厳しい真直度や平面度が必要な場合は、熱処理後に修正できる形状かも確認します。
焼割れを抑えるための考え方
焼割れには、材質、形状、加熱・冷却条件など複数の要因が関係します。
鋭い角、急な断面変化、深い切欠きなどは、応力が集中しやすい部分です。機能上許される場合は、角部のRや逃げ形状を検討することがあります。
ただし、形状変更は部品の機能や相手部品との関係に影響します。
加工側だけで変更せず、設計上の承認を得て進める必要があります。
硬度不足・硬度ばらつき
硬度不足が疑われる場合は、材料と熱処理履歴、測定条件を確認します。
加熱や冷却の条件だけでなく、測定面の状態、部品の支持、測定位置が適切だったかを確認することも重要です。
原因を調べずに再処理すると、変形や割れなど別の問題を生む場合があります。再処理の可否は、材料と処理履歴を踏まえて判断します。
酸化・脱炭と仕上げ工程
加熱雰囲気によっては、表面に酸化や脱炭が生じる場合があります。
表面状態は、外観だけでなく、硬度測定や使用性能、研磨工程にも関係します。
表面をそのまま使うのか、後加工で除去するのかによって、必要な管理が変わります。
外観がきれいであっても、寸法や硬度が適切かは別に確認する必要があります。
外径・内径・平面の研削
熱処理後の研削では、対象形状に応じた方法を選びます。
外径研削では、寸法に加え、真円度、円筒度、振れなどが重要になる場合があります。
内径研削では、小径穴や深穴、薄肉部の加工制約を確認します。
平面研削では、厚さ、平面度、平行度などを整えますが、薄い部品は固定の影響を受けやすく、固定を外した状態でも要求を満たすことが必要です。
ワイヤー放電加工との組み合わせ
ワイヤー放電加工は、導電性のある材料を放電によって加工する方法です。
高硬度材のスリットや輪郭加工などで検討されますが、加工面の状態や角部の形状には特徴があります。
また、材料を除去することで応力が解放され、形状が変わる場合もあります。
熱処理後の加工であっても、順序と最終検査を含めて検討することが重要です。
最終検査は完成状態で行う
熱処理前の寸法が合っていたことだけでは、完成品の適合確認にはなりません。
熱処理と仕上げ加工を終えた状態で、図面の寸法、幾何精度、表面状態などを確認します。
熱処理、研磨、検査を別々の作業として扱うのではなく、完成品に必要な品質を確保する一連の工程として考えることが大切です。
5.京都機械商事の加工事例|SUJ2製コレットチャック・SUS440C製ツメ
焼入れと精密加工を組み合わせた例として、京都機械商事が製作した2つの部品をご紹介します。
加工事例は、材質や硬度だけでなく、実際の部品形状と加工方法を確認する参考になります。
加工事例①|SUJ2製コレットチャック
コレットチャックは、相手部品を把持するための部品です。
接触部分の硬さや耐摩耗性だけでなく、内径・外径の関係、把持面の形状、スリットなどが機能に関係します。

| 項目 | 内容 |
|---|---|
| 製品名 | コレットチャック |
| 材質 | SUJ2 |
| 代表寸法 | 外径φ20×全長50mm |
| 硬度仕様 | HRC58~60 |
| 主な加工 | CNC旋盤加工、焼入れ、精密研磨、ワイヤー放電加工 |
| 形状の特徴 | 幅1.5mmのスリット |
※上記は当該加工事例の仕様です。別形状・別寸法の部品は、図面に基づいて対応方法を検討します。
硬度と寸法精度を両立させる
このような部品では、必要な硬さを得る工程と、完成寸法を整える工程を組み合わせます。
熱処理前にすべての寸法を完成させると、焼入れ後の寸法変化を修正できない場合があります。
そのため、仕上げが必要な面を明確にし、研磨を含む加工順序と取り代を検討することが重要です。
また、硬度が合っていても、接触面の位置や形状が不適切であれば、必要な把持性能を得られない場合があります。
硬度と寸法の両方を確認する必要があります。
スリット加工を含む工程設計
スリットは、コレットチャックの動きに関係する形状です。
溝幅だけでなく、周辺の形状や肉厚、相手部品との関係を確認します。
複数の加工方法を組み合わせる部品では、工程ごとの基準をそろえることも重要です。
熱処理後にスリットを加工する場合も、その加工による形状変化を考慮し、完成状態を確認します。
加工サンプル見る
京都機械商事が製作したコレットチャックの形状や加工内容は、下記の事例でご覧いただけます。
加工事例|SUJ2製コレットチャックの焼入れ・精密研磨・ワイヤー放電加工
旋盤加工から熱処理、研磨、スリット加工までまとめて依頼したい場合は、図面と検査条件を添えてご相談ください。
加工事例②|SUS440C製ツメ
続いて、SUS440C製ツメをご紹介します。
ツメは、相手部品の保持や接触などに用いられる部品形状で、用途によって硬度、耐摩耗性、寸法精度が重要になります。

| 項目 | 内容 |
|---|---|
| 製品名 | ツメ |
| 材質 | SUS440C |
| 代表寸法 | 50×10×8mm |
| 硬度仕様 | HRC55~60 |
| 主な加工 | マシニング加工、焼入れ、研磨、ワイヤー放電加工 |
| 寸法公差 | ±0.01mmの指定を含む |
※上記の寸法公差と硬度は、当該事例の仕様です。すべての形状で同じ条件に対応できることを示すものではありません。
小型部品でも熱処理後の精度を考慮する
小型部品は加工が簡単と思われることがありますが、薄い部分や細い形状を持つ場合は、固定方法や変形の管理が重要です。
熱処理後に研磨する面、ワイヤー放電加工で仕上げる部分などを整理し、完成形状に必要な工程を組み合わせます。
また、小型部品では硬度測定の位置に制約が生じる場合があります。加工方法だけでなく、検査方法も製作前に確認することが大切です。
材質と用途の関係を確認する
SUS440Cは焼入れ硬化が可能ですが、同じステンレスでもSUS304などとは考え方が異なります。
耐摩耗性に加えて耐食性も必要な場合は、使用環境、洗浄方法、相手材なども含めて確認します。
「ステンレス製」「高硬度」という情報だけではなく、部品として必要な性能を整理することが重要です。
加工サンプルを見る
焼入れと研磨、放電加工を組み合わせた部品の参考として、下記の事例をご覧ください。
加工事例|SUS440C製ツメの焼入れ・研磨・ワイヤー放電加工
類似形状の部品や、熱処理を含む精密部品についても、図面を基に製作方法を検討します。
加工事例を参考に相談するときのポイント
加工事例と形状が似ていても、同じ条件で製作できるとは限りません。
寸法、材質、数量、公差、硬度、使用目的が異なると、適した工程も変わります。
お問い合わせの際は、参考にした加工事例と併せて、実際に製作したい部品の図面をお送りください。
必要な性能を確認しながら、加工方法を具体的に検討しやすくなります。
6.硬度証明書・品質検査と見積依頼のポイント
焼入れ部品の調達では、加工方法に加えて、検査と書類の条件を明確にすることが重要です。
硬度証明書が添付されているだけで、寸法、内部組織、割れの有無など、すべての品質項目が確認されているわけではありません。何を、どの方法で、どこまで確認するかを整理します。
京都機械商事の硬度証明書
京都機械商事では、中国本社から出荷する熱処理対象製品について、熱処理の硬度証明書を添付する運用を行っています。
測定方法、測定位置、測定点数、書式に指定がある場合は、見積依頼時にお知らせください。
部品形状や処理内容によって確認方法が異なるため、必要な検査範囲を事前に調整します。
硬度証明書で確認する内容
硬度証明書や硬度検査表では、次のような項目を確認します。
- 対象の品名・図番・材質
- 指定硬度と測定結果
- 使用した硬さ尺度
- 測定位置と測定点数
- 全数測定か抜取測定か
- 製品本体か試験片か
- 対象ロットの識別情報
- 測定日などの記録
必要な書式がある場合は、製作前に共有することが重要です。完成後に追加しても、必要な測定や記録をさかのぼって実施できない場合があります。
測定痕の位置
硬さ試験では、測定方法に応じて圧痕が残ります。
摺動面、シール面、把持面、外観面などに測定痕を残せない場合は、その条件を事前に伝えてください。
小型部品や曲面では、測定条件が限られる場合もあります。測定面の確保や試験方法について、発注前に確認することが大切です。
材料証明書・硬度証明書・寸法検査表の違い
| 書類 | 主に確認する内容 |
|---|---|
| 材料証明書 | 材料の成分や供給状態など |
| 硬度証明書・硬度検査表 | 硬さの確認結果など |
| 寸法検査成績書 | 図面寸法や指定項目の測定結果 |
| 熱処理記録 | 合意した範囲の処理情報など |
書類の名称や記載範囲は案件によって異なるため、必要な内容を明確にしてください。
「証明書一式」とだけ依頼するより、確認したい項目を具体的に伝える方が、見積範囲を整理しやすくなります。
寸法検査と測定機器
硬度検査は、寸法検査の代わりにはなりません。
必要な硬さが得られていても、内径、外径、厚さ、平面度などが合っていなければ、部品として使用できない場合があります。
寸法検査では、三次元測定機だけですべてを確認するわけではありません。形状と要求精度に合わせて、マイクロメータ、ゲージ、投影測定、粗さ測定などを使い分けます。
京都機械商事では、図面仕様に応じて必要な検査内容を確認します。指定箇所の数値記入などが必要な場合も、見積時にお知らせください。
トレーサビリティの確保
検査記録を活用するためには、書類と対象製品を対応させる必要があります。
同じ図番の部品を繰り返し注文する場合は、納入日やロット情報などで識別できるようにすると、追加注文や不具合調査の確認を進めやすくなります。
必要な記録を発注前に整理することが、納入後の管理にもつながります。
見積依頼で伝える情報
| 項目 | 共有したい内容 |
|---|---|
| 材質 | 正式な鋼種、代替材の可否 |
| 数量 | 試作数量、量産数量、継続予定 |
| 熱処理 | 指定方法、または必要な機能 |
| 硬度 | 最終状態の範囲と尺度 |
| 処理範囲 | 全体か部分か、処理禁止箇所 |
| 完成精度 | 寸法公差、幾何公差、表面粗さ |
| 検査 | 測定項目、測定範囲、書類 |
| 納期 | 必要な到着日、分納の可否 |
PDF図面とともに条件を共有すると、確認の往復を減らしやすくなります。
費用が変わる理由
焼入れ部品の費用は、熱処理単体の料金だけでは決まりません。
材料調達、切削加工、熱処理、研磨、放電加工、検査、書類作成などを含めて、完成品としての費用が決まります。
また、少量でも設備の準備や処理記録が必要なため、試作1個と量産では1個当たりの費用が大きく異なる場合があります。
比較する際は、見積りにどこまで含まれているかをそろえることが重要です。
納期を確認する際の注意点
熱処理を含む部品では、前工程の結果を確認してから次工程へ進める場合があります。
そのため、設備の実加工時間だけを合計しても、完成までの納期は決まりません。
海外製作では、輸送、通関、工場休業日なども関係します。必要な到着日を伝え、仕様を早めに確定することが、納期管理に役立ちます。
コストを見直すポイント
機能に関係しない面まで研磨を指定していないか、重要箇所以外にも厳しい公差を設定していないかを確認すると、費用を調整できる場合があります。
ただし、必要性能を根拠なく下げてはいけません。
重要箇所を明確にし、材料、処理範囲、数量、検査条件を合わせて検討することが大切です。
京都機械商事への相談
京都機械商事では、日本窓口と中国本社工場が連携し、材料調達から切削加工、熱処理、仕上げ加工、検査までご相談いただけます。
中国本社工場での製作では、JIS材に対する中国規格の類似材を提案する場合があります。
材料代替が認められない案件は、その条件を明記してください。
図面、材質、数量、希望納期を基に、必要な工程と確認事項を整理します。
焼入れ・熱処理を含む部品製作のお問い合わせ・見積依頼はこちら
7.焼入れに関するよくある質問
Q1.焼入れをすれば、どのような金属でも硬くなりますか?
すべての金属が、鋼の焼入れと同じ方法で硬くなるわけではありません。
鋼であっても、炭素量や合金元素によって反応が異なります。まず正式な材質名を確認し、その材料に適した処理方法を選ぶことが重要です。
アルミニウム合金などには別の熱処理によって強度を調整するものがありますが、鋼と同じ条件では扱えません。
Q2.焼入れと焼戻しは両方必要ですか?
一般的な鋼の焼入れでは、焼戻しを組み合わせ、実際の使用に適した性質へ調整します。
条件は材質と用途によって異なります。発注時は、焼入れ直後ではなく、完成品として必要な硬度と性能を共有してください。
焼戻しを省略するかどうかを、処理費や時間だけで判断することは避ける必要があります。
Q3.硬度は高いほどよいですか?
必ずしも高いほどよいわけではありません。
高硬度化で摩耗を抑えられる場合がある一方、使用条件によっては欠けなどが問題になります。
相手材、荷重、衝撃、潤滑、接触状態などを考慮し、用途に適した範囲を設定することが大切です。
Q4.真空焼入れなら寸法は変わりませんか?
真空焼入れでも、寸法変化や変形が発生する場合があります。
表面の酸化を抑えることと、寸法精度を維持することは別の課題です。
厳しい公差がある部品では、熱処理後の研削・研磨を含めて工程を検討します。
Q5.完成寸法まで加工してから焼入れできますか?
形状と公差によっては可能ですが、熱処理後の変化が許容範囲に収まるかを確認する必要があります。
精密部品では、仕上げ代を残して熱処理し、その後に研磨する方法が適する場合があります。
既に完成している部品を追加で熱処理する際も、変形後に修正できるかを含めて検討してください。
Q6.焼入れ後に旋盤加工できますか?
硬度、形状、工具、要求精度によっては、焼入れ後の切削加工を検討できます。
ただし、通常の軟らかい材料と同じ条件では加工できません。
部位によっては研削や放電加工の方が適するため、必要な形状と品質を基に加工方法を選びます。
Q7.SUS304を焼入れして硬くできますか?
SUS304は、通常の鋼の焼入れと同じ方法で高硬度化する材料ではありません。
高硬度とステンレスとしての特性が必要な場合は、SUS440Cなども含めて用途に合う鋼種を検討します。
耐食性も必要な場合は、使用環境と合わせて材料を確認してください。
Q8.高周波焼入れと浸炭焼入れは同じですか?
異なります。
高周波焼入れは、誘導加熱によって対象部位を加熱し、冷却して硬化させます。浸炭焼入れは、表面に炭素を拡散させた後に焼入れする方法です。
適する材料、硬化層の考え方、処理範囲の管理などが異なるため、目的に応じて選びます。
Q9.窒化処理後に研磨できますか?
必要な硬化層と仕上げ量によって判断します。
多く削ると、必要な層を除去するおそれがあります。窒化前にどこまで仕上げるか、処理後にどの程度修正するかを、事前に検討することが重要です。
Q10.硬度証明書があれば寸法検査は不要ですか?
不要にはなりません。
硬度と寸法は別の要求事項です。必要な硬さでも、寸法や形状が合っていなければ使えない場合があります。
完成品の図面に合わせて、硬度、寸法、表面状態などをそれぞれ確認する必要があります。
Q11.小さい部品でも硬度測定できますか?
測定方法と部品形状によって判断します。
厚さ、曲面、測定箇所、周囲の形状などによって、指定方法で適切に測定できない場合があります。
製品本体で測るのか、別の方法を使うのかも含め、製作前に確認することが大切です。
Q12.熱処理方法が決まっていなくても相談できますか?
相談可能です。
必要な硬さ、使用目的、摩耗や欠けなどの課題をお知らせください。
接触する相手材や使用温度など、分かる範囲の情報を共有すると、材料と工程を検討しやすくなります。
Q13.試作1個でも依頼できますか?
京都機械商事では、試作や少量部品についてもご相談いただけます。
ただし、材料手配や設備の段取りによって、少量では1個当たりの費用が高くなる場合があります。
量産予定がある場合は、その数量も併せてお知らせください。
Q14.加工事例と同じ材質なら、同じ硬度や精度で作れますか?
材質が同じでも、形状や寸法、肉厚、数量によって加工条件は変わります。
事例に記載された硬度や公差は、その部品に関する仕様です。
実際に製作したい図面を確認した上で、必要な工程と対応条件を検討します。
Q15.見積依頼には何を送ればよいですか?
PDF図面、材質、数量、希望納期をお送りください。
熱処理方法、最終硬度、研磨範囲、検査書類などの指定がある場合は、併せて共有してください。
条件が未確定の場合も、使用目的と決まっている要求をお知らせいただくことで、確認事項を整理しやすくなります。
8.まとめ|焼入れ・精密加工のご相談は京都機械商事へ
焼入れは、鋼部品に必要な硬さや耐摩耗性を与えるための重要な熱処理です。
ただし、硬さだけを優先すると、欠けや割れ、寸法変化などの課題につながる場合があります。
材料、使用条件、焼戻し、仕上げ加工を含めて検討することが大切です。
全体焼入れ、高周波焼入れ、浸炭焼入れなどには、それぞれ適した用途があります。
真空焼入れは主に加熱雰囲気や設備方式に関する名称であり、窒化処理は通常の焼入れとは異なる仕組みで表面を硬化させます。
精密部品の調達では、次の点を整理してください。
- 使用目的に合った材質を選ぶ
- 最終硬度と処理範囲を明確にする
- 熱処理後の寸法変化を見込む
- 必要な研削・研磨・放電加工を検討する
- 硬度と寸法をそれぞれ確認する
- 検査書類の条件を見積段階で伝える
京都機械商事では、図面に基づき、材料調達から切削加工、熱処理、熱処理後の精密加工、検査までご相談いただけます。
京都機械商事の焼入れ・精密加工事例
熱処理と研磨、ワイヤー放電加工などを組み合わせた部品の参考として、実際の加工サンプルをご覧ください。
加工事例|SUJ2製コレットチャックの焼入れ・精密研磨・ワイヤー放電加工
加工事例|SUS440C製ツメの焼入れ・研磨・ワイヤー放電加工
焼入れを含む部品製作・見積りのご相談
「熱処理後の寸法精度を確保したい」「切削加工から焼入れ・研磨までまとめて依頼したい」「硬度証明書を添付してほしい」といった場合は、京都機械商事へお問い合わせください。
PDF図面、材質、数量、希望納期を基に、必要な工程と確認事項を整理いたします。
熱処理条件、完成公差、検査書類に指定がある場合は、併せてお知らせください。